Forja: un análisis completo de ventajas, características y procesos
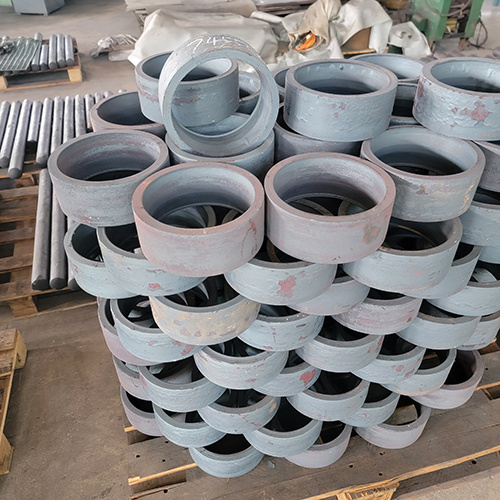
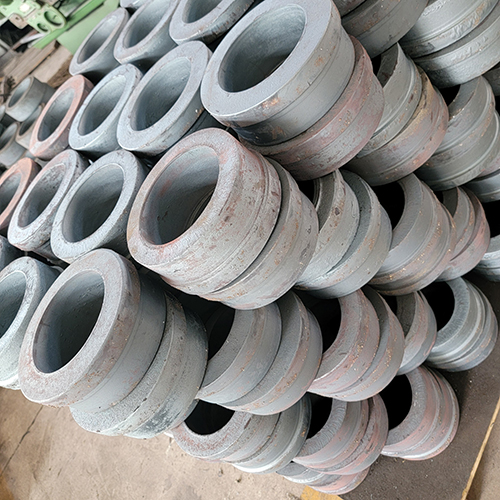
La forja es una tecnología fundamental para trabajar el plástico en los campos de la fabricación mecánica y la metalurgia. Su principio básico consiste en aplicar fuerza externa a las palanquillas de metal utilizando equipos como martillos de forja y prensas, provocando que sufran deformación plástica a altas temperaturas (forja en caliente) o temperatura ambiente (forja en frío), obteniendo así piezas de trabajo o espacios en blanco que cumplan con los requisitos de forma, tamaño y propiedades mecánicas. En comparación con métodos de procesamiento como la fundición y el corte, la forja se caracteriza por "optimizar la estructura interna de los metales y mejorar las propiedades mecánicas de los componentes" y se usa ampliamente en la fabricación de equipos de alta gama. A continuación se detalla una explicación desde tres dimensiones: ventajas, características y procesos.
I. Ventajas principales de la forja
Al cambiar la estructura interna y la forma de los tochos de metal mediante fuerzas externas, las ventajas de la forja se concentran en las propiedades mecánicas, la utilización del material y la adaptabilidad a los escenarios de aplicación:
1. Propiedades metalmecánicas significativamente mejoradas con alta confiabilidad de los componentes
Estructura interna optimizada: durante el proceso de forja, se compactan defectos como la porosidad de la fundición, los orificios de gas y las cavidades de contracción en el tocho de metal. Los granos se refinan y forman "líneas de flujo fibrosas" (líneas de flujo de metal) a lo largo de la dirección de la tensión, lo que aumenta las propiedades mecánicas clave como la resistencia a la tracción, el límite elástico y la tenacidad al impacto del componente entre un 30% y un 50% en comparación con las piezas fundidas.
Adaptación a condiciones de trabajo extremas: los componentes forjados tienen una excelente resistencia a la fatiga y al impacto, y pueden soportar entornos hostiles como cargas alternas a largo plazo, alta presión y alta temperatura. Son el "proceso preferido para los componentes centrales que soportan carga" en equipos de alta gama, como la industria aeroespacial (discos de turbinas de motores), el transporte ferroviario (ejes de ruedas) y la maquinaria de construcción (cigüeñales).
2. Alta utilización de materiales con costos de producción controlables
Reducción del desperdicio de material: la forja da forma a los componentes mediante "deformación plástica" sin eliminar una gran cantidad de exceso de material. La tasa de utilización del material puede alcanzar del 70% al 95% (la forja con troquel de precisión incluso supera el 90%), que es mucho más alta que la del procesamiento de corte (generalmente solo del 30% al 50%).
Menores costos de procesamiento posterior: procesos como el forjado con matriz y el forjado de precisión pueden producir directamente piezas en bruto con "forma casi neta" cercanas al tamaño del producto terminado, lo que reduce significativamente la carga de trabajo de los procesos de corte posteriores, como torneado y fresado, especialmente adecuados para el control de costos en escenarios de producción en masa.
3. Amplia adaptabilidad de materiales y gran flexibilidad de procesos
Compatibilidad de materiales: puede procesar casi todos los materiales metálicos forjables, incluidos acero al carbono, acero aleado, aleación de aluminio, aleación de titanio, aleación de cobre, etc. Entre ellos, la optimización del rendimiento de "materiales difíciles de procesar", como el acero aleado de alta resistencia y la superaleación, depende más de los procesos de forjado.
Compatibilidad del producto: desde pequeñas piezas de precisión (como piezas de engranajes y pernos) hasta grandes componentes de alta resistencia (como rodetes de turbinas hidráulicas de 10.000 toneladas y cabezas de recipientes a presión de energía nuclear), y desde ejes simples hasta piezas complejas de formas especiales (como palas de motores de avión), todos pueden formarse mediante forjado.
4. Buena estabilidad dimensional de los componentes y alta consistencia de calidad
La deformación de las palanquillas de metal durante la forja está estrictamente controlada mediante matrices (forja con matriz) o parámetros del equipo (forja con matriz abierta). En particular, la tolerancia dimensional de las piezas forjadas se puede controlar de manera estable en IT12 a IT10, y la rugosidad de la superficie alcanza Ra6,3 a Ra12,5μm. Durante la producción en masa, las propiedades mecánicas y la precisión dimensional de los componentes tienen pequeñas fluctuaciones y la consistencia de la calidad es mejor que la de las piezas fundidas.
II. Principales características de la forja
Las características técnicas de la forja están determinadas por la lógica central de "deformación plástica del metal + carga de fuerza externa + control de temperatura", con una clara identificación del proceso:
1. Centrado en la "deformación plástica sólida" y dependiente de las características del flujo del metal
La esencia de la forja es utilizar la "plasticidad" de los metales a una determinada temperatura (la capacidad de sufrir deformación permanente sin romperse bajo una fuerza externa). La forma cambia mediante el deslizamiento de átomos dentro del tocho y la reorganización de los granos. Todo el proceso no sufre un cambio de fase de "líquido a sólido", conservando así la compacidad inherente del metal.
2. La temperatura como parámetro clave de control, clasificada en "Forja en caliente", "Forja en frío" y "Forja en caliente"
Forjado en caliente: el tocho se calienta por encima de la "temperatura de recristalización" (por ejemplo, 1000-1250 ℃ para acero al carbono, 350-500 ℃ para aleación de aluminio). En este momento, el metal tiene una alta plasticidad y una baja resistencia a la deformación, lo que es adecuado para formar componentes grandes y complejos, pero las incrustaciones de óxido deben eliminarse posteriormente.
Forja en frío: el tocho se forja a temperatura ambiente. El metal tiene una alta resistencia a la deformación pero alta precisión (tolerancia IT9-IT7) y superficie lisa (Ra1,6-Ra3,2μm). No requiere calentamiento ni limpieza de incrustaciones de óxido, adecuado para piezas pequeñas de precisión (como pernos y engranajes).
Forjado en caliente: el tocho se calienta entre "temperatura ambiente y temperatura de recristalización" (por ejemplo, 600-800 ℃ para acero al carbono). Combina la baja resistencia a la deformación del forjado en caliente y la alta precisión del forjado en frío, y es un proceso eficiente desarrollado en los últimos años.
3. El método de carga de fuerza externa determina el tipo de proceso con fuerte dependencia del equipo
La carga de fuerza externa de la forja depende de equipos especializados, y diferentes métodos de carga corresponden a diferentes procesos: los martillos de forja logran una deformación rápida mediante "carga de impacto" (adecuada para forja con matriz abierta y forja con matriz pequeña); Las prensas aplican una carga lenta mediante "presión estática" (adecuada para forjado con matrices grandes y forjado de precisión); Las máquinas de forja por rodillos logran la formación de piezas de ejes largos mediante "deformación por rodadura" (como rieles y ejes de acero). El tonelaje y la precisión del equipo determinan directamente el tamaño máximo y la calidad de las piezas forjadas.
4. "Líneas de flujo fibrosas" obvias en productos terminados con propiedades mecánicas anisotrópicas
Las líneas de flujo fibrosas de metal formadas mediante forjado se distribuyen a lo largo de la forma del componente (por ejemplo, las líneas de flujo fibrosas del cigüeñal se doblan con la forma de la manivela). Las propiedades mecánicas (resistencia a la tracción, resistencia al impacto) del componente a lo largo de la dirección de la línea de flujo son mucho mayores que las de la dirección de la línea de flujo transversal. Esta "anisotropía" es una de las características centrales de las piezas forjadas superiores a las piezas fundidas y un factor clave a considerar en el diseño.
III. Vínculos clave del proceso y clasificación de la forja
Los procesos de forja deben formularse en función de las propiedades del material, los requisitos del producto y las capacidades del equipo, e incluyen principalmente cuatro eslabones: "preparación de la palanquilla, calentamiento, deformación y tratamiento posterior". Las clasificaciones específicas son las siguientes:
(I) Vínculos del proceso central
1. Preparación preliminar: sentar las bases para la formación
Selección y preparación de palanquillas: seleccione palanquillas como acero redondo y acero cuadrado de acuerdo con el tamaño del producto terminado. Corte el tocho aserrándolo, cizallándolo, etc., para garantizar que el error en el peso del tocho sea ≤5% (para evitar una formación insuficiente o desperdicio de material); Se requiere un "recocido esferoidal" para las palanquillas forjadas en frío (para reducir la dureza y mejorar la plasticidad).
Calentamiento: Las palanquillas forjadas en caliente deben calentarse a la temperatura objetivo en hornos de calentamiento (hornos de resistencia, hornos de gas). Controle estrictamente la velocidad de calentamiento (para evitar el agrietamiento de la palanquilla) y el tiempo de mantenimiento (para garantizar una temperatura interna uniforme) para evitar el sobrecalentamiento (granos secundarios) o quemaduras (oxidación superficial severa).
2. Deformación del núcleo: lograr control de forma y rendimiento
Forjado: coloque el tocho calentado en una matriz de forja o en un equipo de forja y logre la deformación mediante carga única o múltiple; la forja con matriz abierta depende de las operaciones de los trabajadores para formar el tocho en el yunque (adecuado para lotes pequeños de una sola pieza y piezas grandes); La forja con troquel obliga a que el tocho se forme a través de la cavidad de los troqueles superior e inferior (adecuado para lotes medianos y piezas complejas); La forja de precisión requiere troqueles y prensas de alta precisión para obtener directamente productos terminados con una forma casi neta.
Desmoldeo y recorte: después del conformado, se retira el troquel forjado y se elimina el "rebaba" (el exceso de metal que desborda la cavidad durante la deformación) a través de un troquel de recorte; Se requiere "lubricación con agente desmoldante" para piezas forjadas en frío (para reducir el desgaste de la matriz y los rayones de las palanquillas).
3. Tratamiento posterior: optimización del rendimiento y la precisión
Tratamiento térmico: Realizar tratamientos térmicos como normalización (refinamiento de grano), enfriamiento y revenido (mejora de la resistencia y tenacidad) y enfriamiento-revenido (obtención de alta dureza) de acuerdo con los requisitos para eliminar la tensión de forjado y controlar las propiedades mecánicas.
Limpieza y acabado: Limpiar la superficie mediante granallado (eliminación de incrustaciones de óxido y mejora de la dureza de la superficie), decapado (limpieza de la capa de óxido residual), etc.; Realice procesamientos posteriores, como rectificado y fresado, en piezas de precisión para garantizar la precisión dimensional final.
Inspección de calidad: garantice la calificación del producto mediante inspección de apariencia (grietas superficiales, residuos de rebaba), medición dimensional (calibradores, micrómetros), pruebas no destructivas (pruebas ultrasónicas para defectos internos) y pruebas de propiedades mecánicas (pruebas de tracción e impacto).
(II) Procesos Especiales de Forja
Forjado en polvo: el polvo de metal se prensa para formar palanquillas, luego se sinteriza y se forja. Combina las ventajas de la pulvimetalurgia y la forja, adecuado para piezas pequeñas con alta resistencia y formas complejas (como engranajes y manguitos de rodamiento).
Forja isotérmica: formada en una matriz a temperatura constante, adecuada para "materiales difíciles de deformar", como aleaciones y superaleaciones de titanio. Puede reducir la resistencia a la deformación y garantizar la precisión de la formación (como los discos de turbinas de motores de aviones).
Forjado con matriz líquida: se inyecta metal líquido en la matriz y se presuriza inmediatamente. Combina las ventajas de la fundición (formas complejas) y el forjado (estructura densa), adecuado para componentes de aleación de aluminio y magnesio (como cubos de ruedas de automóviles).


 Dalian Redmay bearing import & Export Co., Ltd.







 Contactar ahora